

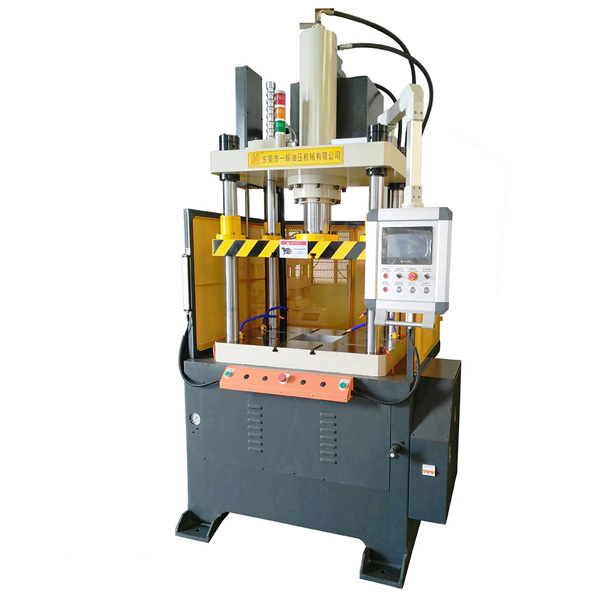
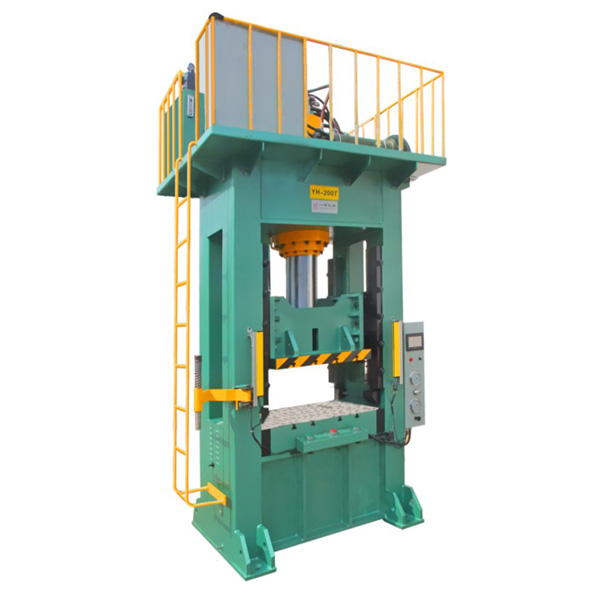


Presse de compactage de poudre mécanique entièrement automatique - Fournisseurs et usine chinois fiables pour une production à haut rendement
machine à poudre mécanique
Spécifications du produit
| Nom du paramètre | Unité | Spécification |
|---|---|---|
| force de pression maximale | KN | 300 |
| Module de force maximal | KN | 180 |
| Hauteur de chargement maximale | MM | 90 |
| Course maximale du piston | MM | 60 |
| Course du curseur supérieur | MM | 125 |
| Plage de réglage du curseur supérieur | MM | 50 |
| Temps de formation | N | 8-25 |
| Plus de traits de remplissage ; moins de traits de remplissage | MM | 3 |
| Puissance du moteur principal | KW | 5.5 |
| course de compression finale | MM | 0-20 |
| Réglage de la surface de la matrice femelle | MM | ±5 |
| Alimentation | - | 380 V, triphasé 50 Hz |
| Consommation d'air comprimé | L/min | 55 |
| Modèle négatif sous pression | KN | 150 |
| Capacité de poinçonnage interne à double poussée | KN | 150 |
| Double rouge à l'extérieur de l'ours rouge | KN | 300 |
| Une tolérance plus faible | KN | 300 |
| Deux accessibilités inférieures | KN | 150 |
| Un degré d'ajustement inférieur | MM | 0-60 |
| Deux réglages de sous-dépassement | MM | 0-60 |
| force de roulement du mandrin | KN | 150 |
| capacité du siège de fixation du poinçon | KN | 300 |
| Réglage du bloc inférieur | MM | 0-20 |
| Deux montants d'ajustement de bloc inférieur | MM | 0-20 |
| Poids de la machine entière | T | 3.2 |
| Nom du paramètre | Unité | GX60T | GX100T |
|---|---|---|---|
| force de pression maximale | KN | 600 | 1000 |
| Module de force maximal | KN | 300 | 500 |
| Hauteur de chargement maximale | MM | 110 | 115 |
| Course maximale du piston | MM | 65 | 70 |
| Course du curseur supérieur | MM | 160 | 160 |
| Plage de réglage du curseur supérieur | MM | 80 | 80 |
| Temps de formation | N | 6-18 | 6-18 |
| Plus de traits de remplissage ; moins de traits de remplissage | MM | 5 | 5 |
| Puissance du moteur principal | KW | 7,5 | 15 |
| course de compression finale | MM | 0-25 | 0-25 |
| Réglage de la surface de la matrice femelle | MM | ±5 | ±5 |
| Alimentation | - | 380 V, triphasé 50 Hz | 380 V, triphasé 50 Hz |
| Consommation d'air comprimé | L/min | 80 | 120 |
| Modèle négatif sous pression | KN | 300 | 500 |
| Capacité de poinçonnage interne à double poussée | KN | 300 | 500 |
| Double rouge à l'extérieur de l'ours rouge | KN | 600 | 1000 |
| Une tolérance plus faible | KN | 600 | 1000 |
| Deux accessibilités inférieures | KN | 300 | 500 |
| Un degré d'ajustement inférieur | MM | 0-80 | 0-80 |
| Deux réglages de sous-dépassement | MM | 0-80 | 0-80 |
| force de roulement du mandrin | KN | 150 | 180 |
| capacité du siège de fixation du poinçon | KN | 600 | 1000 |
| Réglage du bloc inférieur | MM | 0-20 | 0-20 |
| Deux montants d'ajustement de bloc inférieur | MM | 0-20 | 0-20 |
| Poids de la machine entière | T | 7,5 | 12 |
| Nom du paramètre | Unité | 160T | 200T | 260T | 320T | 400T | 500T |
|---|---|---|---|---|---|---|---|
| force de pression maximale | KN | 1600 | 2000 | 2600 | 3200 | 4000 | 5000 |
| Module de force maximal | KN | 800 | 1000 | 1300 | 1600 | 2000 | 2500 |
| Hauteur de chargement maximale | MM | 150 | 150 | 150 | 150 | 150 | 150 |
| Course maximale du piston | MM | 100 | 100 | 100 | 100 | 100 | 100 |
| Course du curseur supérieur | MM | 180 | 190 | 190 | 200 | 210 | 225 |
| Plage de réglage du curseur supérieur | MM | 85 | 90 | 90 | 90 | 90 | 90 |
| Temps de formation | N | 6-18 | 5-15 | 5-15 | 5-15 | 5-15 | 5-15 |
| Plus de traits de remplissage ; moins de traits de remplissage | MM | 8 | 8 | 8 | 8 | 8 | 8 |
| Puissance du moteur principal | KW | 22 | 30 | 37 | 45 | 50 | 60 |
| course de compression finale | MM | 0-40 | 0-40 | 0-40 | 0-40 | 0-40 | 0-40 |
| Réglage de la surface de la matrice femelle | MM | ±8 | ±12 | ±12 | ±12 | ±12 | ±12 |
| Alimentation | 380 V, triphasé 50 Hz | ||||||
| Consommation d'air comprimé | L/min | 130 | 150 | 180 | 250 | 300 | 360 |
| Modèle négatif sous pression | KN | 800 | 1000 | 1300 | 1600 | 2000 | 2500 |
| Capacité de poinçonnage interne à double poussée | KN | 800 | 1000 | 1300 | 1600 | 2000 | 2500 |
| Double rouge à l'extérieur de l'ours rouge | KN | 1600 | 2000 | 2600 | 3200 | 4000 | 5000 |
| Une tolérance plus faible | KN | 1600 | 2000 | 2600 | 3200 | 4000 | 5000 |
| Deux accessibilités inférieures | KN | 800 | 1000 | 1300 | 1600 | 2000 | 2500 |
| Un degré d'ajustement inférieur | MM | 0-100 | 0-85 | 0-85 | 0-110 | 0-110 | 0-110 |
| Deux réglages de sous-dépassement | MM | 0-100 | 0-85 | 0-85 | 0-110 | 0-110 | 0-110 |
| force de roulement du mandrin | KN | 200 | 200 | 260 | 300 | 400 | 500 |
| capacité du siège de fixation du poinçon | KN | 1600 | 2000 | 2600 | 3200 | 4000 | 5000 |
| Réglage du bloc inférieur | MM | 0-20 | 0-20 | 0-20 | 0-20 | 0-20 | 0-20 |
| Deux montants d'ajustement de bloc inférieur | MM | 0-20 | 0-20 | 0-20 | 0-20 | 0-20 | 0-20 |
| Poids de la machine entière | T | 18 | 26 | 30 | 38 | 45 | 55 |
Caractéristiques
Doté d'un écran tactile intuitif, ce système permet une interaction homme-machine fluide et un réglage automatique de diverses fonctions. L'ordinateur centralise tous les réglages et peut stocker et consulter les données de traitement de plus de 100 produits. Son utilisation est simple et réduit la pénibilité du travail.
Grâce à un nouveau porte-moule en C (deux supérieurs, trois inférieurs), les faces interne et externe des doubles poinçons supérieurs peuvent être ajustées mécaniquement. Le mécanisme de remplissage complet assure un remplissage partiel, compensant ainsi les défauts de moulage des pièces embouties complexes ou de formes spéciales. (Des porte-moules spéciaux, à trois ou quatre éléments supérieurs ou inférieurs, peuvent être nécessaires.)
Le mécanisme de remplissage complet et le dispositif de réglage de la pression de pressage permettent de maintenir des formes complexes et d'assurer un pressage efficace. Il comprend une pression initiale (insertion du poinçon supérieur) et un pressage bidirectionnel, la pressurisation du poinçon supérieur et le flottement du moule femelle (le moule femelle, le premier poinçon et le second poinçon inférieur flottent tous), puis la pressurisation et l'éjection finales. Les pièces sont produites par un robot et la poudre est chargée automatiquement.
La position d'éjection du moule et la position de chargement du moule sont fixes.
Pièces de production
FAQ
Quelle est la force de pression maximale de cette machine à poudre mécanique ?
La force de pression maximale varie selon le modèle, allant de 300 kN pour le modèle de base, jusqu'à 1000 kN pour le modèle GX100T, et atteignant jusqu'à 5000 kN pour le modèle 500T.
Quel type de moule utilise la machine ?
La machine utilise un nouveau porte-moule en C (composé généralement de deux poinçons supérieurs et de trois poinçons inférieurs). Les faces intérieure et extérieure des deux poinçons supérieurs sont réglables mécaniquement afin de s'adapter aux différents besoins de pressage.
Comment la machine fonctionne-t-elle et est-elle contrôlée ?
Il est doté d'un écran tactile avancé permettant une interaction homme-machine. Tous les réglages sont centralisés, ce qui permet au système de stocker et de rappeler les données de traitement de plus de 100 produits différents.
Cette machine peut-elle traiter des pièces embouties complexes ou de formes spéciales ?
Oui. La machine est équipée d'un mécanisme de remplissage complet et d'un dispositif de réglage de la pression de pressage. Ce système assure un remplissage précis, compensant efficacement les défauts de moulage des pièces pressées complexes ou de formes spéciales.
Quelles sont les exigences en matière d'alimentation électrique de la machine ?
L'alimentation électrique standard requise pour les modèles de machines à poudre mécaniques est de 380 V, triphasé, 50 Hz.
Comment les pièces sont-elles déchargées et la poudre chargée pendant la production ?
La machine est dotée de positions fixes pour l'éjection et le chargement des moules. Les pièces finies sont produites et manipulées automatiquement par un robot, tandis que la poudre est chargée automatiquement.